Die erste Schicht löst sich
Platte nach Herstelleranleitung reinigen. Nivellierung und Z-Offset prüfen. Einen Brim testen und nur Werte aus dem passenden Materialprofil verwenden.
Ändere immer nur eine Einstellung auf einmal. So erkennst du, was die Änderung bewirkt und kannst bei Bedarf zurückgehen. Die Profile werden auf deinen geplanten Anycubic Kobra S1 mit ACE 2 Pro abgestimmt.
| Einstellung | Wenn du den Wert erhöhst | Wenn du ihn verringerst |
|---|---|---|
| Düsentemperatur | Filament fließt leichter; Schichten verbinden sich oft besser. Zu hoch kann Fäden und weiche Details fördern. | Details können schärfer werden. Zu niedrig kann Fluss, Haftung zwischen Schichten und Extrusion verschlechtern. |
| Betttemperatur | Die erste Schicht bleibt oft länger warm und haftet besser. Zu hoch kann die Unterseite weich werden oder sich verbreitern. | Das Bett kühlt schneller ab; Ecken können sich lösen. Bei manchen Materialien hilft ein niedrigerer Wert gegen zu starke Haftung. |
| Schichthöhe | Der Druck wird schneller, die sichtbaren Schichten aber gröber und Rundungen stufiger. | Mehr Details und feinere Rundungen, dafür längere Druckzeit und mehr Schichten. |
| Druckgeschwindigkeit | Kürzere Druckzeit. Zu hohe Geschwindigkeit kann Details, Maßhaltigkeit und gleichmäßigen Materialfluss verschlechtern. | Mehr Zeit pro Druck, oft sauberere Ecken und gleichmäßigerer Fluss. Sehr langsam kann bei manchen Materialien zu viel Wärme eintragen. |
| Bauteilkühlung | Überhänge und kleine Details werden oft sauberer. Zu viel Kühlung kann die Verbindung der Schichten schwächen. | Schichten bleiben wärmer und können sich besser verbinden. Brücken und kleine Details können absacken. |
| Fluss / Flow | Mehr Material wird gefördert: Lücken können verschwinden, aber Kanten und Maße können aufquellen. | Weniger Material: Überfüllte Linien können besser aussehen, aber Lücken und schwache Wände entstehen. |
| Retraktion | Mehr Filament wird beim Umsetzen zurückgezogen. Das kann Fäden reduzieren; zu viel kann den Materialfluss verzögern oder Filament beschädigen. | Weniger Rückzug kann Lücken nach dem Umsetzen vermeiden. Bei zu wenig Retraktion entstehen oft Fäden. |
| Wandlinien | Mehr Außenwände machen das Teil meist stabiler und dichter, brauchen aber mehr Material und Zeit. | Weniger Material und schnellere Drucke, aber dünnere und weniger belastbare Außenwände. |
| Fülldichte | Mehr inneres Füllmaterial erhöht meist Gewicht und Druckzeit. Für stabile Außenflächen helfen zusätzliche Wände häufig gezielter. | Weniger Gewicht und Material; das Innere trägt weniger Last. |
| Brim / Haftungsrand | Mehr Kontaktfläche zum Bett hilft besonders bei kleinen Standflächen. Der Rand muss danach entfernt werden. | Weniger Nacharbeit, aber weniger zusätzliche Haftungsfläche. |
Die Wirkung hängt auch von Material, Geometrie, Düse und Slicer ab. Nutze zuerst das passende Drucker- und Materialprofil. Für Düsentemperatur und Trocknung gelten die Angaben des jeweiligen Filamentherstellers.
Platte nach Herstelleranleitung reinigen. Nivellierung und Z-Offset prüfen. Einen Brim testen und nur Werte aus dem passenden Materialprofil verwenden.
Filament trocken lagern und den empfohlenen Temperaturbereich prüfen. Danach Temperatur oder Retraktion einzeln in kleinen Schritten testen.
Bewegungsweg auf Hindernisse prüfen, Riemen und Achsen nach Herstelleranleitung kontrollieren. Bei Bedarf Geschwindigkeit oder Beschleunigung vorsichtig reduzieren.
Spulenlauf, Filamentzufuhr und Düse prüfen. Materialprofil und Düsendurchmesser vergleichen. Eine Verstopfung nur mit dem passenden Herstellerverfahren beseitigen.
Beim Mehrfarbdruck den Spül- oder Purge-Wert erhöhen, wenn die vorherige Farbe durchscheint. Das verbraucht mehr Filament; reduziere ihn schrittweise, bis der Farbwechsel sauber bleibt.
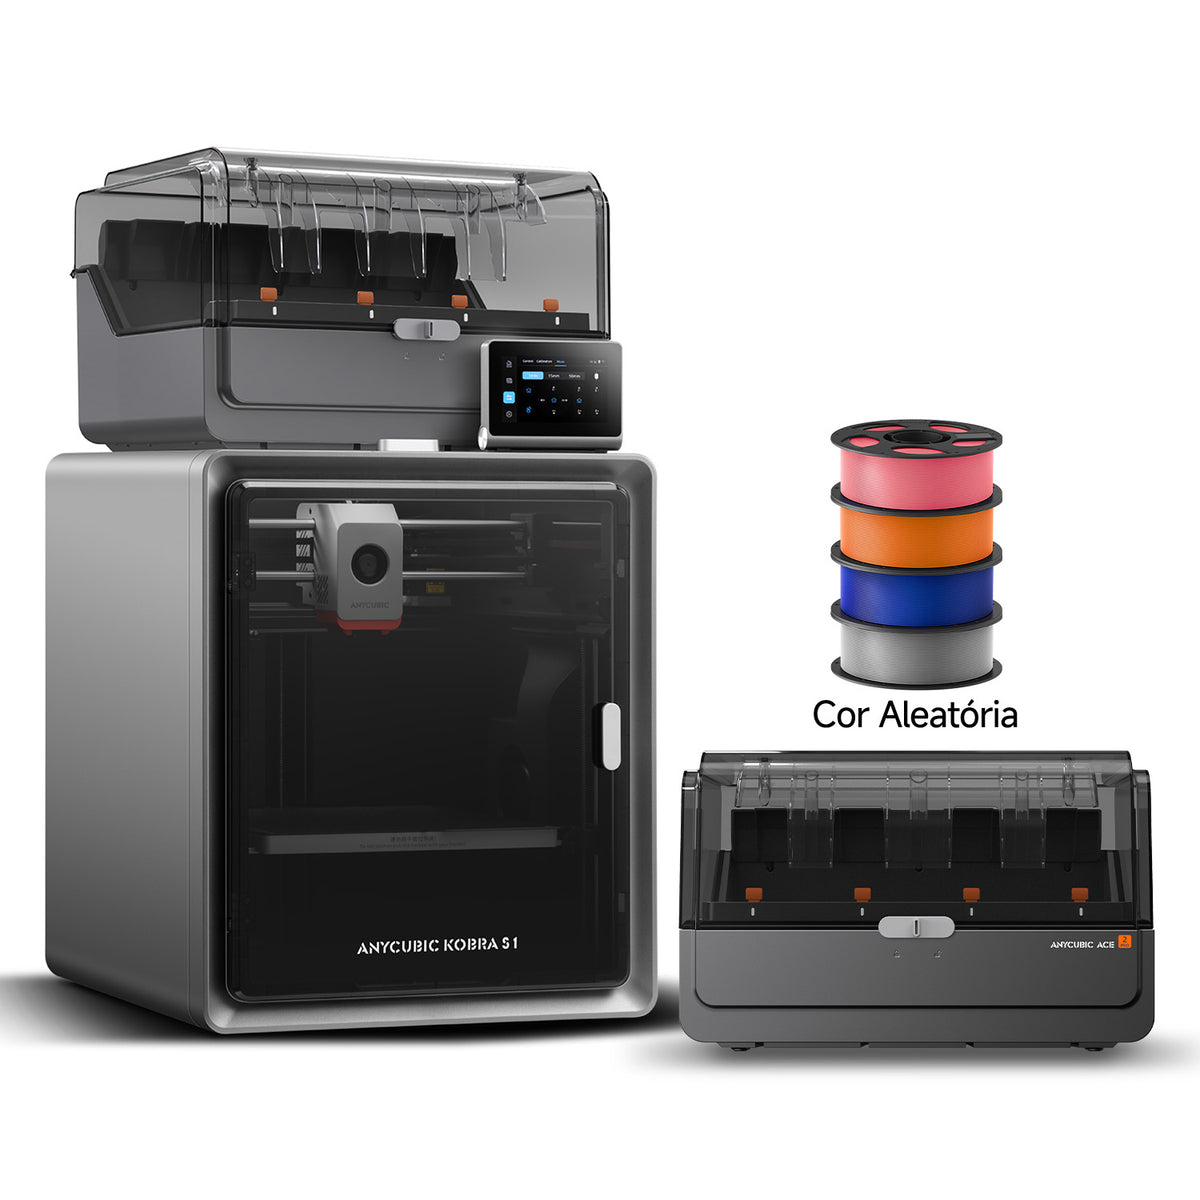
Der Kobra S1 verwendet ab Werk eine 0,4-mm-Düse und eine PEI-Federstahlplatte. Slicer ist Anycubic Slicer Next oder OrcaSlicer. Wähle dort Kobra S1, die tatsächlich montierte Düse und das konkrete Filamentprofil. Anycubics MakerOnline ist eine Modellplattform, kein Slicer.
320 °C, 120 °C und 65 °C sind Geräte-Maxima, keine Druck- oder Trocknungsempfehlungen. TPU 95A ist laut Hersteller nicht mit dem ACE 2 Pro kompatibel und wird nur einfarbig über den externen Filamentweg verwendet. Düsen- und Betttemperatur sowie Trocknung aus dem Filamentprofil oder den Herstellerangaben der Spule übernehmen.

Slicer ist Bambu Studio. MakerWorld ist Bambus Modellplattform: Modelle und Profile dort auswählen und anschließend passend zum P1S in Bambu Studio slicen. Das Combo-Paket bringt das AMS für Mehrfarbdruck mit.
300 °C und 100 °C sind Geräte-Maxima, keine Druckempfehlungen. Erst mit dem passenden P1S- und Materialprofil starten. Bei Farbwechseln reduziert ein höherer Spülwert Farbreste, kostet aber mehr Filament. TPU und feuchtes PVA nicht in das AMS einlegen; dafür den externen Filamentweg laut Hersteller verwenden. Für abrasive Faserfilamente die Herstellerhinweise zu Düse und Extruder beachten.
Druckerprofile sind nicht untereinander austauschbar. Ändere zuerst nur einen Wert und notiere den Ausgangswert. Die konkrete Temperatur und Trocknungszeit hängen zusätzlich von Filamentmarke, Material und Spule ab.